Dodici metri che decidono un turno: il tratto tra building machine e pressa
- Perché proprio un asse lungo
- Il problema vero: restare precisi per dodici metri
- L’ambiente non aiuta
- Il punto dove si rompe tutto
In una fabbrica di pneumatici le macchine che fanno notizia sono altre: la building machine che costruisce il crudo componente su componente, la pressa che lo vulcanizza e gli dà la forma definitiva. In mezzo, però, c’è un tratto di linea di cui non parla mai nessuno — dieci, dodici, a volte venti metri — che il pneumatico crudo deve percorrere sospeso, senza essere schiacciato, senza oscillare, senza aspettare troppo. Ho passato anni a progettare e seguire assi lineari, e posso dire che quel tratto lì, apparentemente vuoto, è uno dei punti dove si decide la qualità di un turno intero.
Il motivo è semplice e lo ripeto a chiunque mi chieda perché non basti «un trasportatore qualsiasi»: il pneumatico crudo non è un collo. È gomma non vulcanizzata, con comportamento plastico. Ogni deformazione subita in quei dodici metri — uno schiacciamento del fianco, un’ovalizzazione del tallone, un’oscillazione da frenata secca — entra in pressa con lui e la vulcanizzazione la rende permanente. La pressa non corregge: fissa.
Perché proprio un asse lungo
Le presse di vulcanizzazione lavorano in batteria: file di macchine affiancate, ognuna con il suo ciclo di cottura che dura minuti, non secondi. La building machine sta da un’altra parte del reparto, perché ha bisogno dei suoi spazi di alimentazione. Tra le due zone, il sistema di trasferimento deve servire più presse con un unico organo di presa, arrivando alla pressa giusta nel momento giusto: né troppo presto (il crudo aspetta e si deforma), né troppo tardi (la pressa aperta aspetta e perde cottura).
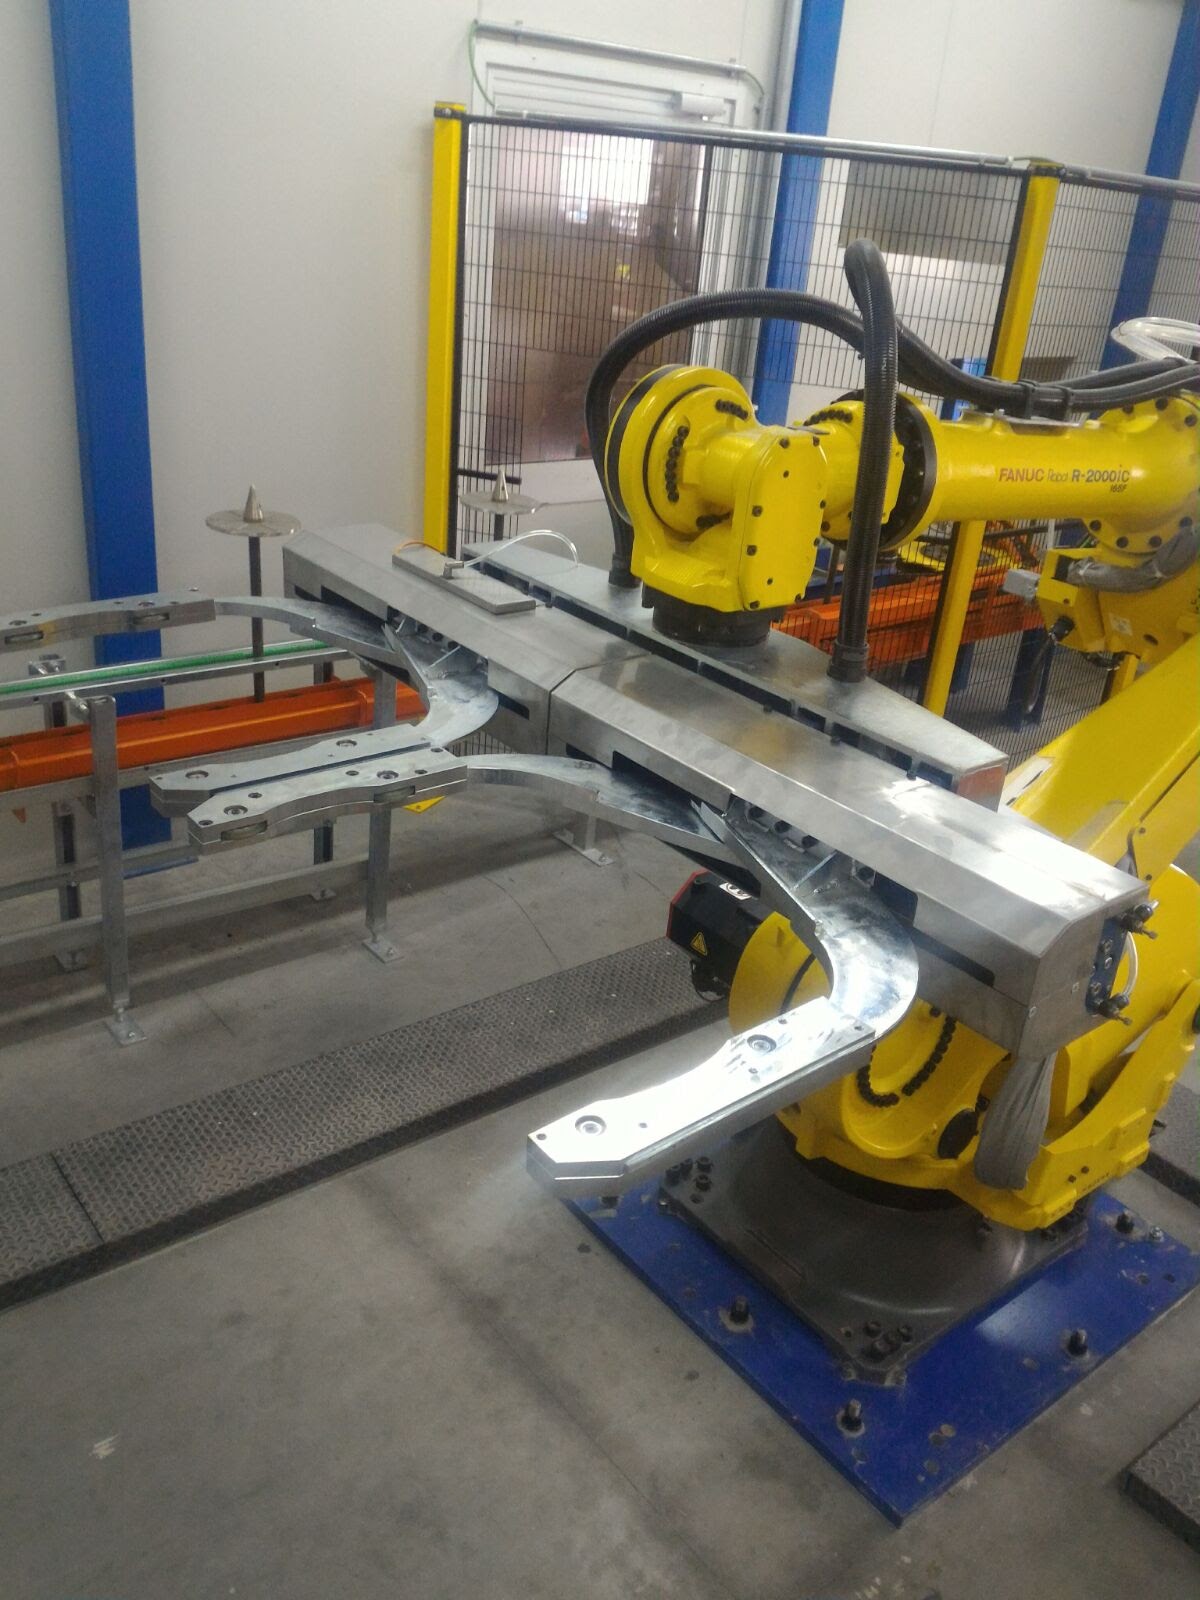
È il lavoro classico dell’asse lineare a corsa lunga: un portale o un carrello su guida a terra che scorre lungo la fila delle presse, con corse che in questi impianti arrivano tranquillamente a 8–12 metri e oltre. L’alternativa — un robot antropomorfo per pressa, o carrelli manuali — o costa una follia in macchine duplicate, o rimette le mani dell’operatore sul crudo, che è esattamente quello che si voleva evitare.
Il problema vero: restare precisi per dodici metri
Un asse di due metri perdona quasi tutto. Un asse di dodici, no. Su corse lunghe la struttura deve restare rigida e allineata per tutta la lunghezza: la guida va posata e registrata con cura, la trasmissione — di solito a cremagliera su queste lunghezze, perché la cinghia oltre certe corse si allunga e vibra — deve ingranare senza giochi che si accumulano metro dopo metro. Mantenere un movimento lineare preciso su lunghe distanze è la sfida dichiarata di ogni unità di trasferimento, e nel tratto pneumatici si somma a un’altra esigenza: il moto deve essere dolce. Rampe lunghe, strappi contenuti, niente partenze a scatto con venti chili di gomma cruda sospesi alla pinza.
C’è poi il sincronismo: l’asse non lavora da solo, lavora al ritmo delle presse. Deve sapere quale pressa si aprirà, arrivare con il crudo centrato, cederlo al caricatore e ripartire. Un ritardo di pochi secondi a ciclo, moltiplicato per le cotture di un turno, diventa una pressa che aspetta — e una pressa ferma in un reparto pneumatici è denaro che evapora in calore.
C’è un episodio che racconto sempre, perché spiega meglio di un capitolato cosa succede quando questo tratto è progettato «a occhio». In un reparto che seguivo anni fa, il trasferimento era stato dimensionato sulla cadenza media delle building machine, non sul ritmo reale delle presse: risultato, nei cambi turno il crudo si accumulava in attesa davanti alle presse chiuse, appoggiato dove capitava, e l’ovalizzazione dei talloni si mangiava in venti minuti di sosta quello che la presa corretta aveva protetto in dodici metri di viaggio. Il difetto si vedeva a valle, all’equilibrio, e per settimane lo si è inseguito sulle presse — che erano le uniche macchine innocenti della linea. La cura non è stata una macchina nuova: è stata una logica di sequenziamento onesta, con tempi di sosta massimi scritti e rispettati, e un polmone di attesa fatto di supporti sagomati invece che di pavimento libero. Costo modesto, scarti rientrati. La lezione mi è rimasta: in questo tratto, la meccanica conta, ma la disciplina del flusso conta quanto la meccanica.
L’ambiente non aiuta
Chi non ha mai lavorato in un reparto pneumatici immagina un ambiente pulito. La realtà è nerofumo ovunque: una polvere fine e conduttiva che si infila in guide, pattini, catene portacavi e connettori. Su un asse lungo, la manutenzione non è un dettaglio amministrativo: è la differenza tra un trasferimento che dopo due anni è ancora preciso e uno che ha preso gioco e comincia a depositare i crudi storti. Protezioni delle guide, lubrificazione pensata per l’ambiente, ispezioni programmate della cremagliera: sono le voci che in capitolato sembrano noiose e in reparto decidono tutto.
Anche la temperatura gioca la sua parte. Vicino alle presse si sta caldi, e il crudo che viaggia lento in quell’aria cambia comportamento più in fretta di quanto dica la scheda del mescolatore. Un trasferimento efficiente è anche un trasferimento che non fa fare al pneumatico giri turistici per il reparto.
Il punto dove si rompe tutto
Se dovessi indicare il punto esatto in cui questi impianti si guastano — non meccanicamente, ma come qualità del prodotto — direi il passaggio di consegna: il momento in cui la pinza dell’asse cede il crudo al caricatore della pressa. Lì servono centraggio vero, ripetibilità di posizionamento al millimetro e una presa che tenga il tallone senza segnarlo. Tutto il resto dell’impianto può essere perfetto, ma se la consegna è approssimativa, la membrana in pressa parte storta e il difetto si vede sul pneumatico finito, all’equilibrio e all’uniformità.
Ho raccontato questo tratto di linea in dettaglio, con gli errori che ho visto fare e quelli che ho fatto io, in questo articolo su il tratto di linea che il pneumatico crudo non perdona: è la versione lunga di queste note, scritta per chi quel tratto lo deve progettare o far funzionare.
Dodici metri di niente, diceva un caporeparto guardando il disegno. Poi ha visto i dati di scarto del primo mese e ha cambiato definizione: dodici metri di tutto.
— Andrea Milan
Write a comment